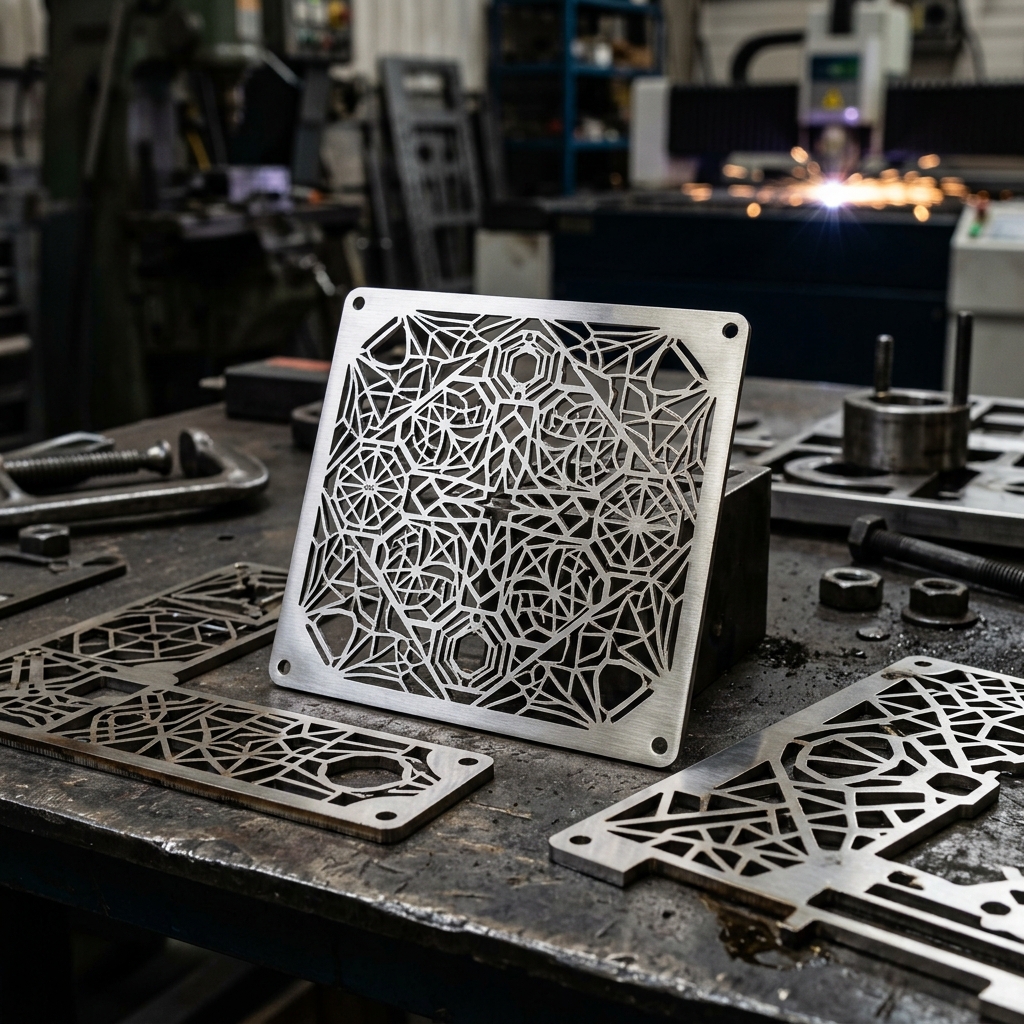
Setiap jenis komponen punya bingekat kesulitan yang berbeda saat dipotong laser. Artikel ini membahas 7 pertimbangan desain untuk bracket, panel,cover, dan komponen lainnya agar hasil potongannya berhasil dipakai pada jasa laser cutting jogja.
Desain komponen yang baik bukan hanya soal tampilan. Ada beberapa aturan dasar yang membuat sebuah bagian lebih mudah dipotong, lebih kuat, dan lebih hemat material. Memahami aturan ini sejak awal menghemat waktu revisi yang biasanya mahal. Untuk layanan kami secara umum, Anda bisa membaca jasa laser cutting jogja.
Aturan dasar ini berlaku hampir untuk semua material logam. Dengan memehawkannya sejak awal, banyak revisi yang bisa dihindari dan waktu pengerjaan jadi lebih singkat.
1. Hindari Radius Dalam yang Tidak Realistis
Radius dalam yang sangat kecil dari bagian dalam bisa membuat mata potong tidak sampai ke sudut tersebut, sehingga hasilnya bisa terpotong berlebihan atau membentuk lubang yang lebih besar dari yang direncanakan. Untuk sebagian material ada radius minimum yang bisa dicapai.
Kalau bentuk dalam memang perlu tajam, cara yang lebih aman adalah mengganti radius dengan notch kecil di sudut tersebut. Notch seperti ini umumnya lebih stabil dan lebih mudah dicapai daripada membuat radius dalam yang sangat kecil.
Sebelum masuk ke detail tiap jenis komponen, perlu dipahami bahwa aturan dasar ini berlaku hampir universal. Artinya, komponen dari material apa pun dan fungsi apa pun akan mengikuti aturan yang sama soal radius, jarak, dan ketebalan. Karena itu, familiarity aturan ini sejak awal membantu menghindari pengerjaan ulang di tahap akhir.
Sebelum masuk lebih jauh, perlu dipahami dulu prinsip dasarnya. Dasar teknis proses ini dijelaskan pada teknologi laser cutting. Aturan dasar yang dibahas berikut berlaku umum untuk hampir semua material logam.
2. Pertimbangkan Jaring Bridge atau Tab
Bagian komponen yang kecil dan terisolasi dari sisi luar lembar akan lepas lebih dulu setelah dipotong. Untuk mencegah hal ini, biasanya ditambahkan tab kecil yang menyambungkan bagian itu ke sisi komponen lain.
Tab ini tidak selalu perlu dibiarkan di produk akhir. Kadang tab cukup kuat untuk dilepas dengan tangan, kadang perlu machining tambahan. Yang penting, tab-nya cukup lebar dan cukup dekat dengan sudut agar tidak menyebabkan distorsi pada bagian yang-important.
3. Perhatikan Jarak Antar Lubang dan dari Tepi
Lubang yang terlalu dekat ke tepi bisa menyebabkan material di sekitar lubang menjadi lemah dan mudah robek saat dilipat atau dipasang. Jarak minimum antara diameter lubang dan tepi biasanya sekitar satu kali diameter lubang itu sendiri, atau lebih kalau materialnya lebih tebal.
Jarak antar lubang juga penting. Dua lubang yang terlalu berdekatan bisa saling melemahkan area di antaranya. Untuk diameter lubang yang sama, jarak aman umumnya sekitar satu setengah sampai dua kali diameter.
4. Gunakan Ketebalan yangukup untuk Beban
Material tipis jauh lebih mudah dipotong, tapi tidak selalu cocok untuk semua kondisi. Untuk bracket yang menahan beban berat atau komponen yang memang bekerja di bawah tekanan, ketebalan yang cukup adalah pilihan yang lebih aman.
Perlu diingat, plat yang lebih tebal menambah berat komponen dan juga menambah biaya. Jadi penentuan ketebalan sebaiknya didasarkan pada perhitungan beban, bukan asal tebal. Untuk kebutuhan material tebal, ada panduan di jasa potong laser besi tebal 10mm.
Selain ketebalan, ada satu hal lagi yang sering terlewat: kondisi permukaan material sebelum dipotong. Material dengan permukaan yang jelek. Hal ini menjadi pemeriksaan standar sebelum produksi dimulai, karena kondisi permukaan sangat memengaruhi kualitas hasil akhir.
5. Pertimbangkan Proses Setelah Potong
Kalau komponen akan dibengkokkan, arah lembaran material dan posisi lubang menentukan seberapa jauh komponen bisa menekuk tanpa arts finish pecah. Lubang yang terlalu dekat dengan garis tekuk bisa berubah bentuk saat ditekuk.
Untuk komponen yang akan dilas, pertimbangkan lebar lubang dan besar jalur las yang dibutuhkan. Proses pengelasan juga memengaruhi pilihan material, karena beberapa material lebih sulit dilas daripada yang lain. Detail tentang tahap tekuk ada di artikel jasa potong tekuk plat.

Untuk order kecil, penyusunan komponen dalam satu lembar biasanya tidak menjadi prioritas karena jumlahnya sedikit. Yang penting tetap memastikan jarak antar komponen cukup agar tidak saling memengaruhi saat dipotong.
6. Susun Komponen dalam Satu Lembar untuk Order Batch
Untuk order dengan banyak komponen dari material yang sama, menyusun beberapa komponen dalam satu lembar bisa menghemat material dan waktu. Yang perlu diperhatikan adalah jarak antar komponen, karena terlalu rapat bisa menyebabkan panas yang tidak merata.
Saat pemotongan berjalan, material di sekitar jalur potongan memanas. Area yang terlalu rapat bisa berubah bentuk setelah pendinginan, terutama pada material tipis. Memberi jarak yang cukup antar komponen sering membuat hasil lebih baik.
Untuk proyek yang melibatkan banyak komponen dari beberapa material sekaligus, pengelompokan per material biasanya jauh lebih memudahkan. Kelompokkan seluruh bagian stainless dalam satu order, bagian galvanis dalam order lain, dan seterusnya. Dengan begitu, setiap material bisa dikerjakan dengan setting yang paling sesuai.
Kelompokkan berdasarkan material juga mengurangi risiko tertukarnya komponen saat perakitan. Karena semua bagian dalam satu kelompok punya ciri yang sama, lebih mudah dicatat dan diperiksa satu per satu.
Untuk proyek yang melibatkan banyak komponen dari beberapa material sekaligus, pengelompokan per material biasanya jauh lebih memudahkan. Kelompokkan seluruh bagian stainless dalam satu order, bagian galvanis dalam order lain, dan seterusnya. Dengan begitu, setiap material bisa dikerjakan dengan setting yang paling sesuai.
7. Dokumentasikan Spesifikasi dengan Lengkap
Komponen yang dirakit dari beberapa bagian harus punya penomoran yang jelas supaya tidak tertukar saat perakitan. Untuk komponen identik yang dipakai di beberapa titik, penomoran ini penting sekali karenahilangnya satu bagian akan menggagalkan seluruh perakitan.
Cantumkan juga ketebalan dan finishing yang dibutuhkan pada setiap bagian, terutama kalau tidak semuanya memakai spesifikasi yang sama. Untuk material galvanis dan stainless, kebutuhan lapisan pelindung biasanya berbeda satu sama lain.
Pertanyaan yang Sering Diajukan
Berapa radius dalam minimum untuk laser cutting?
Radius minimum tergantung pada ketebalan material dan besar mata potong yang dipakai. Untuk material umum, radius dalam sekitar satu sampai dua kali diameter mata potong biasanya bisa dicapai. Yang penting adalah Radius ini dikonfirmasi sebelum desain difinalkan.
Kalau satu lembar tidak cukup, pemotongan tetap bisa dilakukan beberapa kali pada lembar yang sama. Yang perlu dijaga hanya koordinat dan nomor komponennya, supaya bagian dari lembar yang berbeda tetap bisa dipasangkan dengan benar.
Apakah semua bagian bisa dibuat dari satu lembar?
Biasanya bisa, selama ukuran komponennya masih muat dalam satu lembaran dan jaraknya antar komponen cukup. Kalau satu lembar tidak cukup, pemotongan bisa dilakukan beberapa kali pada lembar yang sama.
Berapa jarak aman antara lubang dan tepi material?
Jarak aman umumnya sekitar satu kali diameter lubang dari tepi, dan lebih dari itu kalau materialnya tebal. Jarak yang terlalu dekat membuat area di sekitar lubang mudah retak saat ditekuk.
Apakah tab di sudut wajib ada?
Tidak wajib untuk semua bentuk, tapi hampir selalu dibutuhkan untuk bagian yang kecil dan terisolasi. Tanpa tab, bagian itu bisa jatuh atau berubah bentuk sebelum sempat diambil dari mesinnya.
Bila belum yakin, konsultasikan pilihan ketebalan bersama tim teknis. Mereka bisa membantu memperkirakan beban kerja komponen dan memberi saran ketebalan yang paling masuk akal, sehingga Anda tidak memilih terlalu tipis atau terlalu tebal.
Bagaimana menentukan ketebalan yang tepat?
Ketebalan ditentukan oleh beban yang akan ditanggung komponen dan materialnya. Untuk bagian yang Mostlystructural, ketebalan lebih tebal hampir selalu pilihan yang lebih aman. Untuk bagian yang hanya sebagai penutup, material lebih tipis bisa memadai.
Selain itu, wajar bila Anda meminta contoh hasil potongan sebelum order besar benar-benar dikerjakan. Dengan melihat contoh nyata, Anda jadi punya gambaran langsung tentang hasil yang bisa diharapkan untuk material dan ketebalan yang Anda pakai.
Apakah desain yang sudah jadi bisa diubah oleh workshop?
Workshop biasanya bisa membantu,FOTO tapi tidak bertanggung jawab atas keamanan desain. Bila ada bagian yang perlu diubah, lebih baik dibahas lebih awal supaya perubahannya bisa dipertimbangkan bersama dengan aplikasinya.
Kesimpulan
Komponen yang berhasil dipotong dengan hasil bagus biasanya sudah dirancang dengan memperhatikan aturan fabrikasi sejak awal. Perhatikan radius dalam, jarak lubang, ketebalan, dan kebutuhan proses lanjutan sebelum desain difinalkan. Untuk jasa laser cutting jogja, tim kami siap membantu menilai kelayakan desain Anda sebelum masuk produksi.
Contoh komponen dan hasil yang pernah kami kerjakan ada di jasa laser cutting part box, laser cutting metal art yogyakarta, dan jasa potong plat jogja.
Punya desain komponen yang ingin dicek kelayakannya? Kirimkan gambar tekniknya, tim kami akan membantu menilai apakah desainnya sudah sesuai untuk proses laser cutting beserta saran perbaikannya.
Konsultasi Gratis via WhatsApp: 0819-9783-2626
Bila perlu tahap tekuk dan perakitan, layanan kami juga melayani kebutuhan tersebut. Referensi teknisnya ada di jasa potong tekuk plat jogja, panduan material stainless, dan jasa potong plat jogja terdekat.
Butuh Jasa Fabrikasi?
Konsultasikan kebutuhan fabrikasi Anda dengan tim ahli kami secara gratis.
Hubungi via WhatsApp